+86-15812566958


Обработка штампованных металлических деталей: цены 2026 – Завод
2026-09-29
Когда вы ищете надежную обработку штампованных металлических деталей, цены 2026 года могут вызвать настоящий шок, если не понимать скрытых механизмов ценообразования на российском рынке. Мы проанализировали десятки предложений от заводов в Татарстане, Ленинградской области и Урале, и картина складывается тревожная: то, что еще вчера считалось «стандартом качества», сегодня превращается в лотерею с высокими рисками брака.
Почему старые калькуляторы стоимости больше не работают?
Давайте будем честны. Если вы откроете любой прайс-лист трехлетней давности и попытаетесь спроцировать его на реальность 2026 года, вы получите цифры, которые имеют мало общего с действительностью. Рынок изменился. И дело не только в инфляции или курсе рубля, хотя и это играет роль.
Главная проблема кроется в самом подходе к расчету стоимости. Многие менеджеры по продажам до сих пор используют устаревшие формулы, где цена зависит исключительно от веса заготовки и количества операций. Это ошибка. В современных условиях, особенно с учетом дефицита квалифицированных операторов прессов и роста цен на инструментальную сталь, ключевым фактором становится сложность геометрии детали и требования к чистоте поверхности.
Вы удивитесь, но иногда простая деталь из низкоуглеродистой стали может стоить дороже, чем сложный компонент из нержавейки. Почему? Потому что для массового производства простых деталей требуются огромные тиражи, чтобы окупить оснастку, а малые серии (до 500 штук) становятся экономически невыгодными для крупных игроков. Заводы просто не хотят возиться с «мелочью», взвинчивая цену за переналадку линий до небес.
Скрытые расходы, о которых молчат в отделе продаж
Когда вам называют цену за единицу продукции, спросите себя: что в нее включено? В 90% случаев озвученная сумма — это лишь вершина айсберга. Реальная стоимость обработки штампованных металлических деталей формируется из множества скрытых статей, которые всплывают уже в договоре или, что хуже, в акте приемки.
- Разработка и изготовление штамповой оснастки. Часто эту статью выносят в отдельный счет, но даже если она включена в цену детали, срок окупаемости оснастки может быть заложён в первые 1000 изделий. Если ваш тираж меньше, вы фактически покупаете сам штамп по цене золотых слитков.
- Контроль качества и ОТК. В 2025-2026 годах требования к допуску ужесточились. Автоматизированный контроль (CMM-машины) стоит денег. Некоторые «гаражные» производства экономят на этом, предлагая низкую цену, но потом вы получаете партию, где каждая третья деталь идет в брак при сборке.
- Логистика и упаковка. Металл тяжелый. Доставка партии из Челябинска в Москву может «съесть» до 15% бюджета, если не оптимизировать загрузку транспорта. Специальная антикоррозийная упаковка для длительного хранения тоже стоит недешево.
Я видел случаи, когда компания выбирала поставщика с самой низкой ценой за штуку, а в итоге переплачивала вдвое из-за простоев конвейера и возвратов бракованной партии. Экономия на спичках привела к пожару в бюджете.
Реальность рынка 2026: кто диктует цены?
Ситуация на рынке металлической обработки в России кардинально трансформировалась после 2024 года. Уход западных производителей оборудования и инструмента создал вакуум, который заполняется неравномерно. С одной стороны, мы видим бурный рост китайских станков, с другой — попытки российских заводов модернизировать советский парк или собирать собственные аналоги.
Это напрямую влияет на стоимость. Китайское оборудование дешевле в закупке, но часто требует более частой настройки и имеет меньший ресурс штампов. Российские заводы, пытающиеся импортозаместить критические узлы, вынуждены закладывать в цену риски экспериментов. Кто платит за эти риски? Конечно же, заказчик.
Более того, наблюдается интересный тренд: крупные холдинги начинают вертикальную интеграцию. Они покупают сырье, делают свои штампы и обрабатывают металл сами. Для внешнего заказчика это означает одно: свободных мощностей на топ-уровне становится меньше, а цены для «сторонних» клиентов растут опережающими темпами. Маленьким и средним предприятиям остается выбирать между небольшими цехами с высоким риском качества и гигантами, которым вы не интересны с вашим тиражом в 2000 штук.
Влияние марки стали на финальный чек
Не все металлы одинаково дороги в обработке. Давайте разберем конкретные примеры, чтобы вы понимали, где можно сэкономить, а где лучше не жадничать.
| Материал | Особенности обработки | Прогноз цены (руб./шт, средний тираж) | Риски |
|---|---|---|---|
| Сталь 08пс / 08кп | Идеальна для глубокой вытяжки, мягкая, легко формуется. | Низкая (базовый уровень) | Низкая коррозионная стойкость, требует обязательного покрытия. |
| Сталь 3 (Ст3сп) | Конструкционная углеродистая, самая популярная. | Средняя | При сложной геометрии возможны трещины в углах гиба. |
| Нержавеющая сталь (AISI 304/430) | Твердая, «пружинит», быстро изнашивает штампы. | Высокая (+40-60% к базе) | Высокий процент брака при первой наладке, дорогой инструмент. |
| Алюминиевые сплавы (АМг2, Д16) | Легкие, но склонны к образованию заусенцев. | Средне-высокая | Требует особой осторожности при транспортировке (вмятины). |
Обратите внимание на колонку «Риски». Именно здесь скрываются ваши будущие убытки. Дешевая сталь может потребовать дорогостоящей покраски или гальваники, чтобы не заржаветь через месяц эксплуатации. А дорогая нержавейка может убить ваш бюджет на оснастку, если вы не предусмотрели использование прогрессивных штампов.
Технологический тупик или прорыв? Проблема малых серий
Вот тут я хочу заострить ваше внимание на моменте, который большинство статей игнорируют. Современная обработка штампованных металлических деталей заточена под массовое производство. Пресс-автоматы, роботизированные линии подачи — все это работает эффективно только тогда, когда станок не останавливается.
Что делать, если вам нужна опытная партия? Или мелкосерийное производство для нишевого продукта? Традиционные заводы будут ломать вам цену. Стоимость переналадки пресса (смена пуансона, матрицы, настройка подающего устройства) может составлять от 15 000 до 50 000 рублей независимо от того, сделаете вы 10 деталей или 100. Распределите эту сумму на 10 штук — и цена одной детали станет космической.
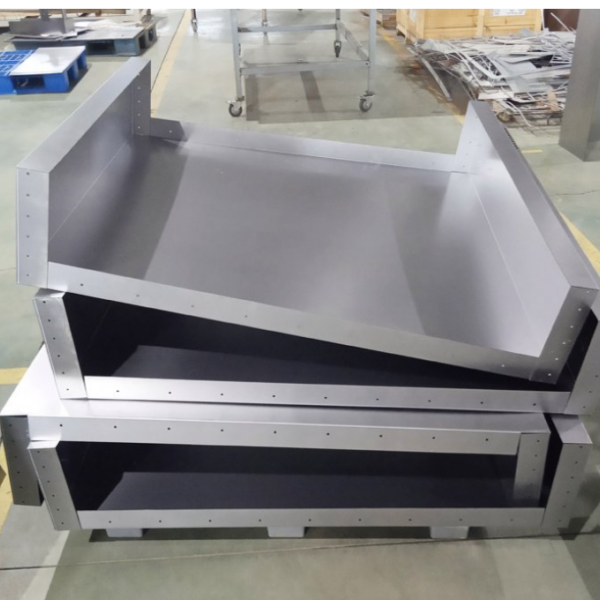
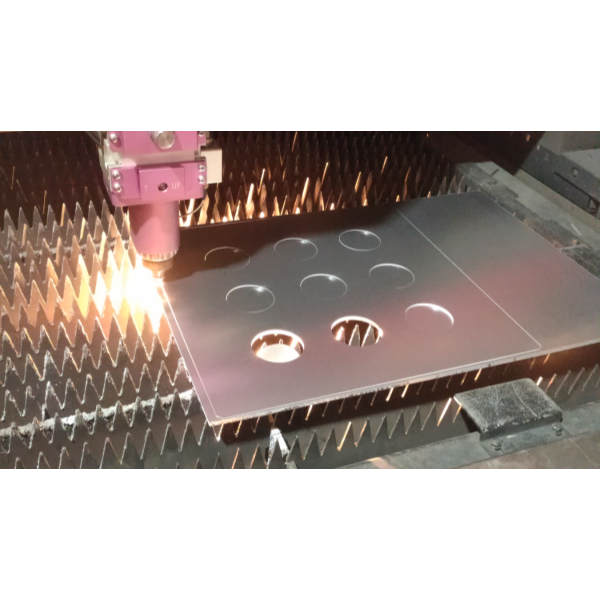
Есть ли выход? Да, но он лежит в плоскости новых технологий. Лазерная резка с последующей гибкой на пресс-ножницах становится альтернативой классической штамповке для малых серий. Да, скорость ниже. Да, есть ограничения по сложности формы. Но вы экономите десятки тысяч рублей на изготовлении твердого штампа. В 2026 году этот гибридный подход становится стандартом для стартапов и небольших производств.
Однако, будьте осторожны. Гибка не всегда может заменить штамповку. Если нужна высокая точность отверстий или сложная рельефная формовка, лазер бессильн. Здесь приходится искать небольшие частные цеха, которые сохранили парк универсальных прессов и готовы работать «вручную». Их услуги стоят дороже, но это часто единственный способ получить нужный результат без заказа китайской оснастки сроком на 3 месяца.
География цен: Москва против Регионов
Интуитивно кажется, что в Москве все дороже. И это правда, но не всегда. Аренда площадей и зарплаты в столице действительно выше, что толкает цену вверх. Однако в Москве сконцентрированы крупнейшие склады металла и сервисные центры по обслуживанию оборудования.
Завод в глубинке может предложить цену на 10-15% ниже за счет дешевой рабочей силы. Но добавьте сюда логистику сырья (если они покупают металл в Москве), риски простоя из-за поломки станка (ждать инженера из центра придется дня три) и возможные проблемы с контролем качества. В итоге «дешевый региональный вариант» может выйти боком.
С другой стороны, кластеры в Татарстане (Набережные Челны, Казань) и Свердловской области демонстрируют удивительную эффективность. Там исторически сложилась мощная школа металлообработки. Конкуренция между заводами там высокая, что держит цены в адекватном коридоре, а качество часто превосходит московские «перекупы», которые сами ничего не производят, а лишь размещают заказы на стороне.
Как не попасть на деньги: чек-лист перед заключением договора
Прежде чем подписать договор на обработку штампованных металлических деталей, пройдите по этому списку. Он спасет вас от типичных ошибок, которые совершают 8 из 10 заказчиков.
- Запросите референс-лист. Не верьте словам «мы делаем все». Попросите показать аналогичные детали, которые они делали в последние 6 месяцев. Лучше всего — приехать и посмотреть их вживую на складе готовой продукции.
- Уточните политику по браку. Что считается браком? Отклонение на 0.1 мм? Царапина? Как происходит пересчет партии? В договоре должно быть четко прописано: «Брак подлежит замене за счет исполнителя в течение Х дней». Размытые формулировки вроде «в соответствии с ГОСТ» могут трактоваться по-разному.
- Проверьте наличие своего инструментального цеха. Если завод заказывает штампы на стороне, вы попадаете в зависимость от третьего игрока. Сроки срываются, ответственность перекладывается. Идеально, если проектирование и изготовление оснастки находится внутри периметра завода.
- Обсудите фиксацию цены. В условиях волатильности цен на металл (листовой прокат) цена может измениться в ходе выполнения заказа. Требуйте фиксации цены на весь объем партии или четкого механизма пересчета, привязанного к биржевым индексам, а не к «желанию директора».
И еще один важный нюанс, о котором редко говорят вслух. Обращайте внимание на состояние парка оборудования. Если вы видите пресса 70-х годов выпуска без систем безопасности и цифровой индикации хода ползуна, бегите оттуда. Точность таких машин нестабильна, особенно в зимний период, когда металл сжимается, а гидравлика ведет себя капризно. Современная обработка требует современных станков с ЧПУ или хотя бы с надежной механической автоматикой.
Прогноз: что ждет рынок в конце 2026 года?
Анализируя текущие тренды, можно сделать несколько рискованных, но вероятных предположений. Во-первых, мы увидим дальнейший рост цен на услуги термообработки и гальваники. Экологические требования ужесточаются, старые цеха закрываются, новые строятся медленно. Это создаст дефицит мощностей для финишной обработки деталей.
Во-вторых, произойдет сегментация рынка. Крупные заводы окончательно уйдут в работу с автопромом и оборонкой, где объемы исчисляются миллионами штук. Малый бизнес будет вынужден кооперироваться, создавая консорциумы для заказа общих штампов и аренды времени на мощных прессах.
В-третьих, ожидается бум на услуги быстрого прототипирования. Компании, способные за 3 дня изготовить опытный штамп из мягких материалов (или использовать комбинированные технологии) и выдать первую партию деталей, будут снимать сливки. Скорость выхода на рынок станет важнее идеальной себестоимости единицы продукции.
Также стоит ожидать изменений в нормативной базе. Государство планирует внедрить систему цифровой маркировки для некоторых видов металлопродукции, что может добавить бюрократической нагрузки и, как следствие, увеличить административные расходы производителей. Эти расходы неизбежно лягут на плечи заказчика.
Итоговое резюме
Рынок обработки штампованных металлических деталей в 2026 году — это минное поле для неподготовленного покупателя. Низкая цена в прайс-листе часто является приманкой, за которой скрываются проблемы с качеством, сроками и скрытыми платежами.
Ключ к успеху — не в поиске самого дешевого исполнителя, а в построении прозрачных отношений с технологически развитым партнером. Готовьтесь платить за экспертизу, за современное оборудование и за гарантию того, что ваша деталь встанет в узел с первого раза. Помните: скупой платит дважды, а в металлообработке — трижды. Сначала за брак, потом за простой производства и в третий раз за срочный перезаказ у другого поставщика по тройной цене.
Подходите к выбору завода как к выбору долгосрочного партнера. Проверяйте, считайте полную стоимость владения деталью (TCO) и не бойтесь задавать неудобные вопросы технологам. Только так вы сможете удержать рентабельность своего продукта в условиях турбулентного рынка.
Источники информации и аналитические данные, использованные при подготовке материала:
MetalInfo: Обзор цен на листовой прокат в РФ (январь 2026)
StankiWorld: Тренды развития штамповочного оборудования в России
MetallObrabotka.Today: Аналитика рынка услуг металлообработки 2025-2026
РУСМЕТ: Отчет о потреблении стали в машиностроении